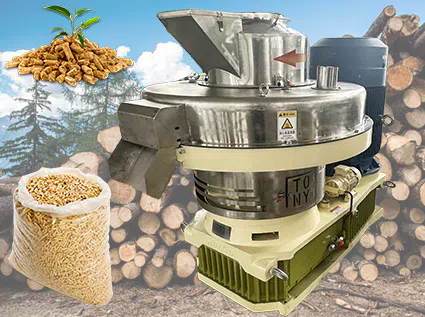
മരം പെല്ലറ്റ് മിൽ തടി അവശിഷ്ടങ്ങളോ മരപ്പൊടിയോ ഉപയോഗിച്ച് ഇന്ധന പെല്ലറ്റുകൾ—സാധാരണയായി ദണ്ഡാകൃതിയിലുള്ളവ—നിർമ്മിക്കുന്നു, ഇവ വീടുകളിലും ചെറുതും ഇടത്തരവുമായ വൈദ്യുത നിലയങ്ങളിലും ബോയിലർ പ്രവർത്തനങ്ങളിലും ഉപയോഗിക്കാൻ അനുയോജ്യമാണ്. എന്നിരുന്നാലും, ചില ഉപഭോക്താക്കൾക്ക് കുറഞ്ഞ ഉൽപ്പാദനമോ വസ്തുക്കൾ പുറന്തള്ളാൻ ബുദ്ധിമുട്ടോ പോലുള്ള പ്രശ്നങ്ങൾ നേരിട്ടേക്കാം. അതിനുള്ള കൃത്യമായ കാരണങ്ങളും പരിഹാരങ്ങളും ഇതാ:
1. പുതിയ റിംഗ് ഡൈ ഉപയോഗിക്കുകയാണെങ്കിൽ, ആദ്യം ഡൈയുടെ കംപ്രഷൻ അനുപാതം സംസ്കരിക്കുന്ന അസംസ്കൃത വസ്തുവുമായി പൊരുത്തപ്പെടുന്നുണ്ടെന്ന് പരിശോധിക്കുക.
അമിതമായി ഉയർന്ന കംപ്രഷൻ അനുപാതം പൊടി ഡൈ ദ്വാരങ്ങളിലൂടെ കടന്നുപോകുമ്പോൾ ഉയർന്ന പ്രതിരോധം സൃഷ്ടിക്കുന്നു, ഇത് അമിതമായി കട്ടിയുള്ള പെല്ലറ്റുകൾക്കും കുറഞ്ഞ ഉൽപ്പാദനത്തിനും കാരണമാകുന്നു; നേരെമറിച്ച്, അമിതമായി കുറഞ്ഞ അനുപാതം പെല്ലറ്റുകൾ ശരിയായി രൂപപ്പെടുന്നത് തടയുന്നു. ശരിയായ കംപ്രഷൻ അനുപാതം തിരഞ്ഞെടുക്കണം, കൂടാതെ ഡൈയുടെ ആന്തരിക ദ്വാരങ്ങളുടെ മിനുസവും ഡൈയുടെ വൃത്താകൃതിയും പരിശോധിക്കണം. മോശം ഗുണനിലവാരമുള്ള ഡൈകൾ—പരുക്കൻ ആന്തരിക ദ്വാരങ്ങളോ വൃത്താകൃതിയില്ലായ്മയോ ഉള്ളവ—ഉയർന്ന പുറന്തള്ളൽ പ്രതിരോധത്തിന് കാരണമാകുന്നു, ഇത് പരുക്കൻ പെല്ലറ്റുകൾക്കും പുറന്തള്ളാൻ ബുദ്ധിമുട്ടിനും കുറഞ്ഞ ഉൽപ്പാദനത്തിനും കാരണമാകുന്നു; അതിനാൽ, ഉയർന്ന ഗുണനിലവാരമുള്ള റിംഗ് ഡൈകൾ അത്യാവശ്യമാണ്.
2. റിംഗ് ഡൈ കുറച്ചുകാലം ഉപയോഗിച്ചിട്ടുണ്ടെങ്കിൽ, ആന്തരിക ഭിത്തിയിലെ ചെരിഞ്ഞ ദ്വാരങ്ങളും പ്രസ് റോളറുകളും തേയ്മാനത്തിനായി പരിശോധിക്കുക.
തേയ്മാനം ഗുരുതരമാണെങ്കിൽ, ചെരിഞ്ഞ ദ്വാരങ്ങൾ വീണ്ടും കൗണ്ടർസിങ്ക് ചെയ്ത് റിംഗ് ഡൈ നവീകരിക്കാം, അതേസമയം തേഞ്ഞ പ്രസ് റോളറുകൾ മാറ്റിസ്ഥാപിക്കണം. റിംഗ് ഡൈയുടെ ചെരിഞ്ഞ ദ്വാരങ്ങളിലെ തേയ്മാനം ഉൽപ്പാദനത്തെ കാര്യമായി ബാധിക്കുന്നു.
|
|
|
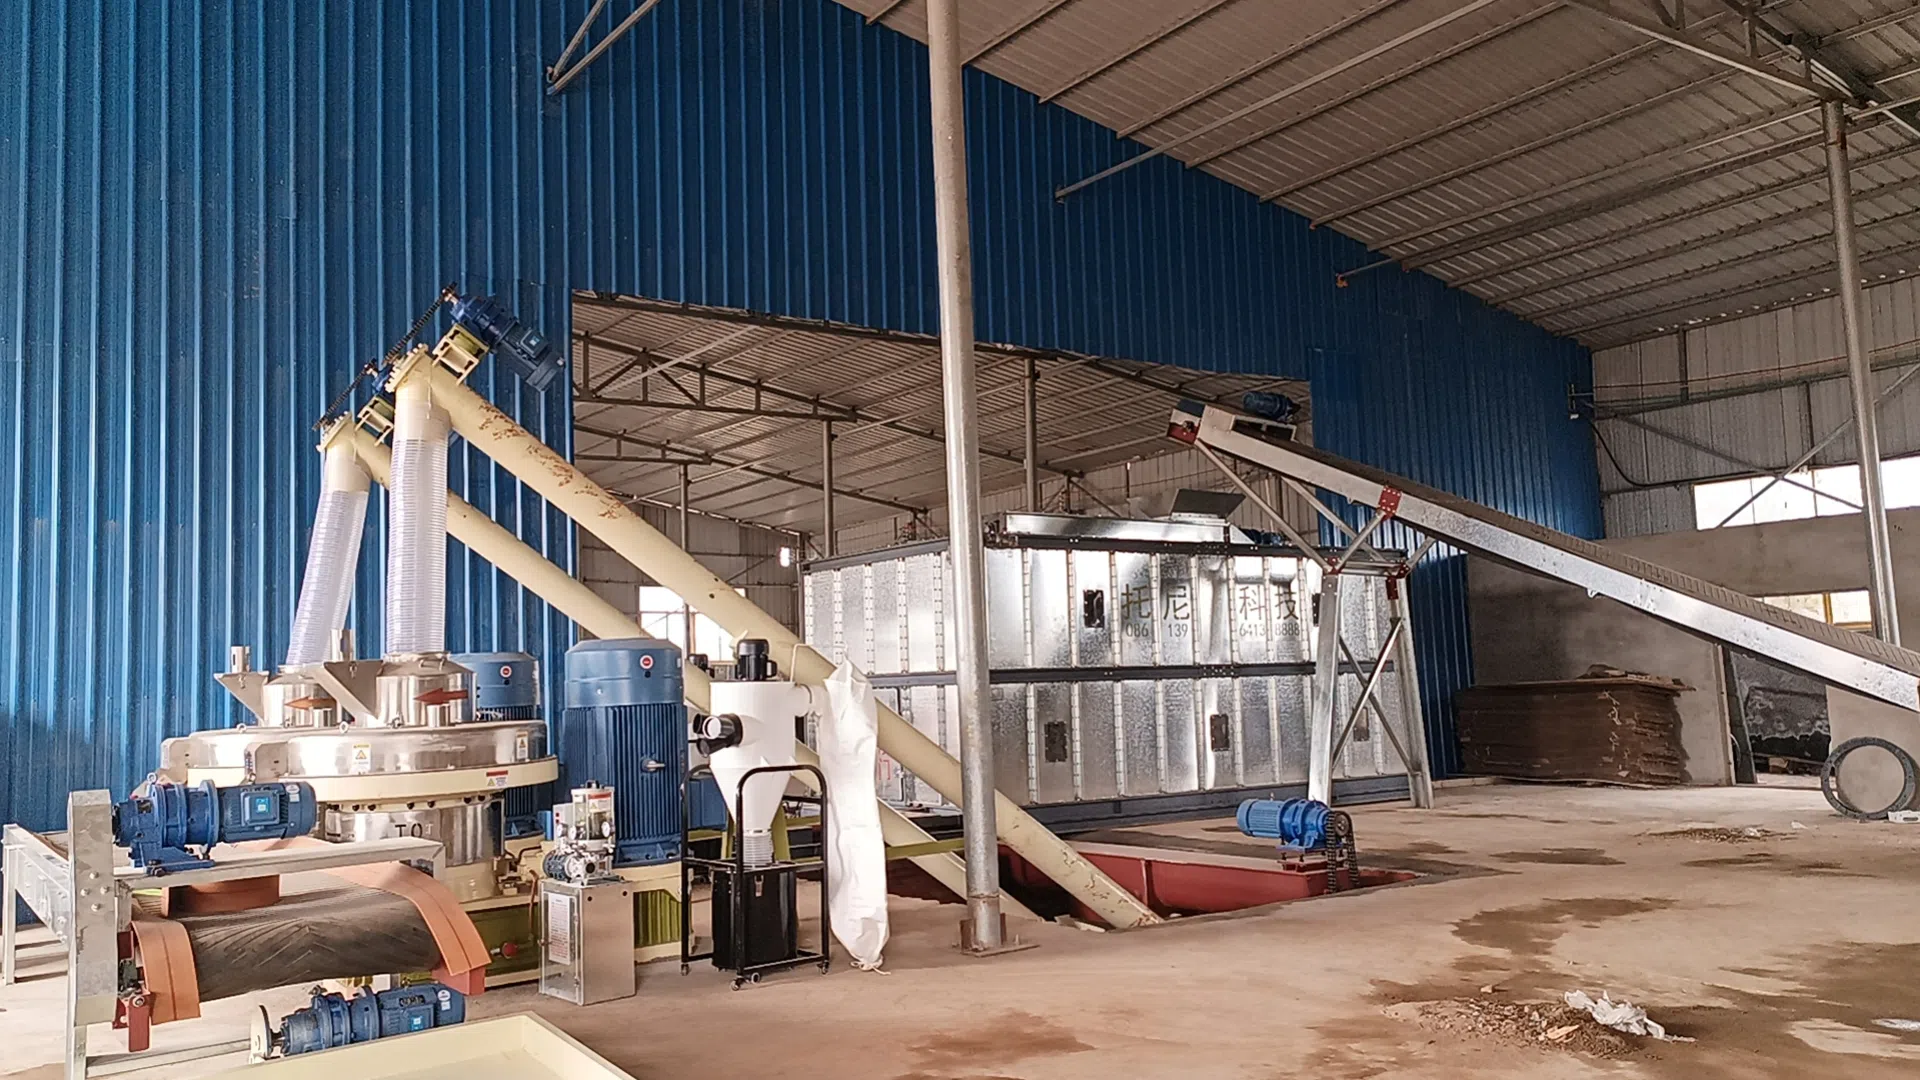
3. റിംഗ് ഡൈയും പ്രസ് റോളറുകളും തമ്മിലുള്ള വിടവ് ശരിയായി ക്രമീകരിക്കണം.
കന്നുകാലി, കോഴി തീറ്റ ഉൽപ്പാദനത്തിന്, ഏകദേശം 0.5 മില്ലിമീറ്റർ വിടവ് സാധാരണയായി അനുയോജ്യമാണ്. വളരെ ചെറിയ വിടവ് റോളറുകൾ ഡൈയിൽ ഉരസാൻ കാരണമാകുന്നു, ഇത് അതിന്റെ ആയുസ്സ് കുറയ്ക്കുന്നു; അതേസമയം വളരെ വലിയ വിടവ് റോളറുകൾ വഴുതാൻ കാരണമാകുന്നു, ഇത് ഉൽപ്പാദനം കുറയ്ക്കുന്നു.
4. അസംസ്കൃത വസ്തുവിന്റെ കണ്ടീഷനിംഗിന്റെ ദൈർഘ്യത്തിലും ഗുണനിലവാരത്തിലും ശ്രദ്ധിക്കുക, പ്രത്യേകിച്ച് വസ്തു യന്ത്രത്തിൽ പ്രവേശിക്കുന്നതിന് മുമ്പുള്ള ഈർപ്പത്തിന്റെ അളവിൽ.
ആദ്യ ഈർപ്പാംശം ഏകദേശം 13% ആയിരിക്കണം; ഈർപ്പം വളരെ കൂടുതലാണെങ്കിൽ, കണ്ടീഷൻ ചെയ്ത വസ്തുവിന്റെ ഈർപ്പാംശം 20% കവിയാം, ഇത് ഡൈയ്ക്കുള്ളിൽ വഴുതലിനും പുറന്തള്ളാൻ ബുദ്ധിമുട്ടിനും കാരണമാകുന്നു.
5. അച്ചിന്റെ (റിംഗ് ഡൈ) ഉള്ളിൽ അസംസ്കൃത വസ്തുക്കളുടെ വിതരണം ഒരു വശത്ത് കൂടിച്ചേരാതിരിക്കാൻ പരിശോധിക്കുക.
അസമമായ വിതരണം സംഭവിക്കുകയാണെങ്കിൽ, വലിയതും ചെറുതുമായ ഫീഡിംഗ് സ്ക്രാപ്പറുകളുടെ സ്ഥാനം ക്രമീകരിച്ച് അച്ചിലുടനീളം വസ്തുക്കൾ തുല്യമായി വിതരണം ചെയ്യപ്പെടുന്നുവെന്ന് ഉറപ്പാക്കുക. ഇത് റിംഗ് ഡൈയുടെ സേവനകാലം നീട്ടുകയും വസ്തുക്കളുടെ സുഗമമായ പുറന്തള്ളൽ ഉറപ്പാക്കുകയും ചെയ്യുന്നു. വസ്തുക്കളിലെ ഈർപ്പത്തിന്റെ അളവ് ശരിയായി നിയന്ത്രിക്കേണ്ടത് നിർണായകമാണ്, കാരണം അധിക ഈർപ്പം മരം പെല്ലറ്റ് മില്ലിന്റെ പെല്ലറ്റ് രൂപീകരണ നിരക്കിനെയും ഉൽപാദനത്തെയും നേരിട്ട് ബാധിക്കുന്നു. അതിനാൽ, വസ്തുക്കൾ യന്ത്രത്തിൽ പ്രവേശിക്കുന്നതിന് മുമ്പ് ഒരു മോയ്സ്ചർ മീറ്റർ ഉപയോഗിച്ച് അവയുടെ ഈർപ്പനില പരിശോധിക്കേണ്ടതാണ്, അത് പെല്ലറ്റൈസിംഗിനുള്ള അനുയോജ്യമായ പരിധിക്കുള്ളിലാണെന്ന് ഉറപ്പാക്കാൻ. ഉയർന്ന പ്രവർത്തന കാര്യക്ഷമതയും ഉൽപാദനവും കൈവരിക്കാൻ, പ്രക്രിയയുടെ ഓരോ ഘട്ടവും സൂക്ഷ്മമായി ക്രമീകരിക്കേണ്ടതുണ്ട്.


